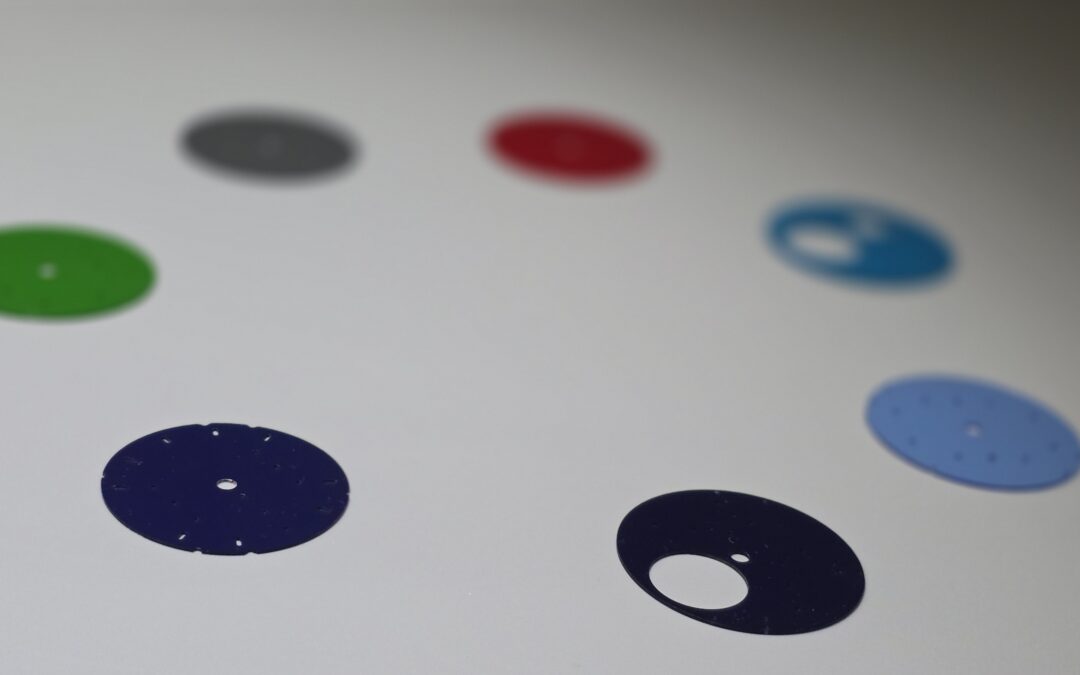
Un cadran de montre coloré n’est presque jamais fait de la couleur que l’on croit voir. Il y a le disque de base, un traitement de surface, et parfois un filtre rapporté qui vient teinter ou sélectionner la lumière. Pour ce dernier élément, trois familles de matériaux se disputent le marché depuis des décennies : le saphir, le plastique et le verre. Le saphir a le prestige, le plastique a le prix, et le verre enfin, qui possède d’autres qualités et s’avérer un choix technique judicieux.
Le saphir, un matériau dur mais qui ne se colore pas bien
Le verre saphir doit sa réputation à sa dureté. Corindon synthétique cristallisé à plus de 2000°C, il talonne le diamant sur l’échelle de Mohs et résiste à peu près à tout ce qu’un poignet croise dans une journée. C’est pour cette raison qu’il a conquis l’horlogerie haut de gamme depuis les années 1960.
Mais cette qualité vient avec une contrepartie : le saphir accepte mal la couleur. Sa structure cristalline très ordonnée limite le choix des dopants que l’on peut y intégrer sans dégrader sa transparence ou sa tenue mécanique. Les saphirs colorés du marché tournent souvent autour de teintes pâles, un peu lavées, avec une saturation qui ne rivalise pas avec ce que l’on obtient sur un verre classique. Certaines manufactures s’en accommodent et misent sur la subtilité de la teinte comme argument esthétique. D’autres, qui veulent un rouge profond ou un bleu franc sur un cadran, se heurtent à un mur physique plus qu’à une limite de savoir-faire.
À cela s’ajoute un coût de production élevé et une difficulté d’usinage qui suit la même logique que la dureté du matériau : plus c’est dur à rayer, plus c’est dur à façonner. Percer, profiler ou chanfreiner du saphir demande des outillages diamant très agressifs, des vitesses de coupe réduites, et une tolérance faible à l’erreur, puisqu’un défaut de coupe sur un matériau aussi fragile en flexion se traduit vite par une pièce cassée en fin de process.
Le plastique, la solution qu’on choisit quand on n’a pas le choix
À l’autre bout du spectre, les filtres en polycarbonate ou en PMMA offrent une liberté de coloration quasi totale. On peut doper la masse avec des pigments organiques, ajuster la teinte par petites touches, produire en grande série et à faible coût. C’est la solution que l’on retrouve sur l’entrée de gamme et sur certaines pièces de mode où le cycle de vie du produit ne justifie pas un investissement matière plus lourd.
Le revers de la médaille est connu de quiconque a porté une montre bon marché plus de deux ans : le plastique raye facilement, jaunit sous UV, se déforme légèrement avec la chaleur et perd sa stabilité dimensionnelle dans le temps. Pour un filtre optique, cette dérive n’est pas qu’esthétique. Une légère déformation de surface change l’angle de transmission de la lumière, et un jaunissement progressif décale la teinte perçue au fil des années, un problème pour tout ce qui prétend rester fidèle à une couleur de référence sur la durée.
Il y a aussi un coût d’accès que l’on oublie souvent de prendre en compte. Un disque plastique se produit par injection ou par découpe à l’emporte-pièce, et les deux procédés demandent un outillage dédié, moule d’injection ou outil de découpe, qui se chiffre vite en dizaines de milliers de francs selon la géométrie. Cet investissement ne s’amortit que sur de gros volumes. Pour une série de quelques centaines ou quelques milliers de pièces, le coût unitaire réel du plastique grimpe et l’avantage prix s’évapore. Le verre, usiné pièce par pièce ou par petits lots sur des machines de découpe diamant, n’a pas ce seuil d’entrée : il devient souvent le choix le plus pertinent économiquement dès que l’on sort de la très grande série, ce qui correspond justement au profil de production de la plupart des manufactures horlogères.
Le verre, entre les deux, avec ses propres exigences
Le verre coloré occupe l’espace laissé vacant entre ces deux extrêmes, et il le fait plutôt bien. Contrairement au saphir, sa structure amorphe accepte une palette de dopants et d’oxydes métalliques beaucoup plus large : cobalt, cuivre, sélénium, cadmium selon les teintes recherchées, avec des recettes de fusion qui remontent parfois à un siècle de verrerie optique (Schott et ses séries de verres colorés en sont l’exemple le plus documenté). On obtient des couleurs saturées, reproductibles d’un lot à l’autre, et des courbes de transmission qu’on peut calculer et vérifier au spectrophotomètre plutôt que d’espérer visuellement.
Côté durabilité, le verre tient largement la comparaison avec le plastique : il ne jaunit pas sous UV, il est chimiquement stable, et sa dureté (nettement supérieure au PMMA, même si inférieure au saphir) le protège correctement des micro-rayures du quotidien pour un composant qui n’est pas directement exposé aux chocs. Côté coût, il reste sensiblement plus abordable que le saphir, ce qui explique pourquoi on le retrouve autant sur des filtres de calibration, des cadrans de collections milieu et haut de gamme, ou des composants d’instruments de précision qui n’ont pas besoin de la dureté du corindon mais ne peuvent pas se permettre la dérive optique du plastique.
La contrepartie, la vraie, c’est l’usinage. Le verre est un matériau fragile par nature, sensible au choc thermique, sujet à la propagation de microfissures dès qu’une contrainte mécanique dépasse un seuil assez bas. Un verre se travaille par enlèvement abrasif : on use le matériau plutôt qu’on ne le coupe. Chaque paramètre de process, la vitesse de rotation de l’outil, la pression de bridage, le débit de lubrifiant, la géométrie du grain diamanté, doit être ajusté au type de verre et à son épaisseur, sous peine d’obtenir des bords éclatés, des fissures sous-surface invisibles à l’œil nu, ou une casse pure et simple en fin de pièce.
Où l’usinage diamant fait la différence
C’est précisément ce terrain que nous travaillons chez Selba depuis Versoix (GE). Nous usinons des filtres en borosilicate (et ses variantes sodalime, base des composants optiques courants) et le quartz, plus dur et plus cassant, réservé aux applications qui exigent une stabilité thermique extrême. Sur les deux familles, Selba descend jusqu’à 0,1 mm d’épaisseur pour les disques de phase de lune par exemple. Les filtres de couleur couramment utilisés en horlogerie se situent entre 0,5 et 0,6mm. Leur finesse permet une insertion dans le dessin du boitier tout en laissant la place pour intégrer un saphir de protection.
Nous procédons par usinage sur des machines de découpe diamant conçues et fabriquées en interne, configurées spécifiquement pour ces plages d’épaisseur et ces tolérances. Les tolérances tenues se comptent en microns sur les profils extérieurs, les géométries de bord et les perçages, avec un contrôle dimensionnel systématique à 100% avant expédition : géométrie, état des bords, et repérage entre la forme usinée et le motif optique quand le composant en porte un.
Diamant, laser, jet d’eau : trois logiques différentes
Il vaut la peine de comparer objectivement ces trois approches, parce qu’aucune n’est universellement supérieure.
La découpe laser excelle sur les épaisseurs fines et les cadences élevées. Elle est rapide, précise pour du métal ou du plastique jusqu’à des épaisseurs modérées, et ne nécessite pas d’outillage physique en contact avec la pièce. Sur du verre, en revanche, l’apport local de chaleur reste le point faible : même avec des lasers ultracourts conçus pour limiter la zone thermiquement affectée, le risque de microfissuration sous-surface ou de contrainte résiduelle demeure plus élevé que sur un procédé purement mécanique, en particulier sur des substrats minces où la moindre tension interne suffit à casser la pièce au refroidissement ou plus tard, en service.
Le jet d’eau, lui, coupe à froid, sans zone affectée thermiquement, et s’attaque sans difficulté à des épaisseurs bien supérieures à celles que le laser peut traiter. C’est un vrai avantage sur des pièces épaisses ou des matériaux composites. Mais sa précision reste, par nature, inférieure à celle d’un outillage diamant guidé, avec des vitesses de coupe lentes et un état de bord qui nécessite souvent une reprise pour atteindre la qualité de surface exigée en optique de précision. Sur des tolérances micrométriques et des formats fins comme ceux qu’exige un filtre horloger, le jet d’eau n’est simplement pas l’outil taillé pour la tâche.
La découpe diamant, telle que pratiquée par Selba, se situe dans une logique différente : un enlèvement de matière progressif et maîtrisé, sans apport de chaleur significatif, avec un contrôle fin de la géométrie de l’outil et de la cinétique de coupe à chaque étape. C’est plus lent qu’un laser sur de grandes séries simples, et cela demande un savoir-faire d’outillage que peu d’ateliers ont développé en interne. Mais c’est la seule approche qui permette de conjuguer tolérances micrométriques et intégrité du bord sur un matériau aussi peu tolérant à l’erreur que le verre optique. Pour un chanfrein qui doit apporter de la rigidité sans ajouter de masse sur un disque de grand diamètre, ou pour un perçage qui doit rester aligné au micron près avec une structure optique déjà présente sur le substrat, il n’y a pas vraiment d’alternative crédible.
Un matériau qui récompense la patience
Le verre coloré n’a rien d’un compromis par défaut. Il offre une vraie liberté chromatique, une stabilité dans le temps que le plastique n’a pas, un coût d’accès adapté aux petites et moyennes séries, et un prix qui reste raisonnable face au saphir. Sa seule exigence est qu’il doit être travaillé avec les bons outils et une bonne dose de patience. C’est un matériau qui punit l’à-peu-près et récompense l’expertise, ce qui explique pourquoi les manufactures horlogères qui cherchent une couleur franche et durable finissent, tôt ou tard, par revenir vers lui.
Si vous avez un projet de filtre, de cadran ou de composant en verre coloré, même en petite série, l’équipe technique de Selba peut évaluer avec vous la faisabilité et les tolérances atteignables. Demandez un devis ou contactez nos ingénieurs pour en discuter.